- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Kuivapussin valmistusprosessi: materiaalin leikkaamisesta RF-hitsaukseen
Sealock valmistaa kuivapusseja OEM- ja tukkuostajalle 27,12 MHz:n radiotaajuushitsauksella, ja prosessi on ymmärtämisen arvoinen, koska se selittää, miksi kaksi samasta kankaasta valmistettua pussia toimivat täysin eri tavalla. Kuivapussin vedeneristystä ei osteta materiaalin mukana, vaan se syntyy tuotantolinjalla, sillä hetkellä saumat hitsataan. Tämä kävelee koko valmistussekvenssin teknisillä yksityiskohdilla, jotka ratkaisevat, kestääkö sauma.
1. Vaihe yksi: Materiaalin vaiheistus ja leikkaaminen
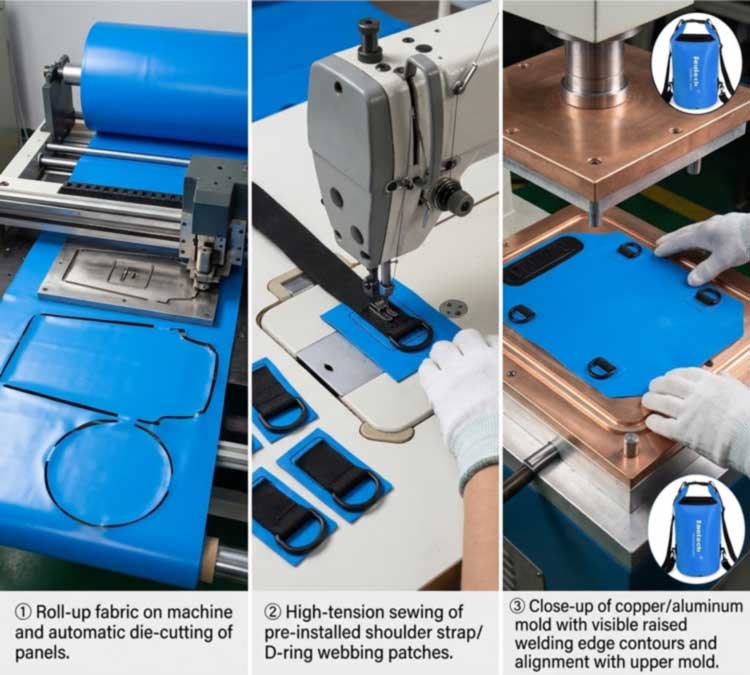
Tuotanto alkaa päällystetyn kankaan rullilla —PVC pressutaiTPU-laminoitua nylonia— lavastettu ja tarkastettu ennen kuin mitään leikataan. Saapuvalla tarkastuksella on tässä väliä, koska pinnoitteen epäjohdonmukaisuus, materiaalin kosteus ja värierien vaihtelut vaikuttavat siihen, mitä myöhemmin hitsausasemalla tapahtuu.
Tämän jälkeen paneelit leimataan rullasta automaattisella leikkauspuristimella tarkkoihin mittoihin. Leikkaustarkkuus on se, mikä pitää bulkkiajon yhtenäisenä: muutaman millimetrin spesifikaatiosta poikkeava paneeli ei asetu oikein hitsaussuuttimen alle ja hitsauslinja ajautuu sen mukana. Tässä asetetaan myös materiaalitehokkuus, koska paneelien sisäkkäisyys määrittää, kuinka suuresta osasta jokaisesta rullasta tulee tuote eikä leikattu.
2. Vaihe 2: Kantavien osien esikokoonpano
Ennen kuin mitään sinetöidään, korkeajännitteinen teollisuusompelu kiinnittää kantavat elementit - olkahihnat, D-renkaan nauhapaikat, ulkotaskut ja vahvistuspaneelit - litteisiin paneeleihin.
Järjestys on tahallinen, ja se on yksi yksityiskohdista, joka erottaa oikein suunnitellun laukun halvasta: ompeleita tapahtuuennenvedenpitävä tiiviste on muodostettu, joten mikään neula ei koskaan tunkeudu valmiin vedenpitävän kalvon läpi. Kaikki, minkä täytyy kiinnittyä tiiviiseen runkoon jälkeenpäin – D-renkaat, MOLLE-ankkurit, venttiilit – hitsataan vahvistuspaikoille eikä ommeltu ihon läpi.
3. Kolmas vaihe: Die Setup
Jokainen pussin geometria vaatii oman työkalunsa. Hitsauskuvio muunnetaan räätälöidyksi suuttimeksi – tyypillisesti koneistetuksi messingiksi tai alumiiniksi – jossa on korotetut reunat, jotka määrittävät hitsatun sauman tarkan muodon. Suulake asetetaan levylle ja kohdistetaan paneeliin.
Die design tekee enemmän kuin muotoilee sauman. Korotetut reunaprofiilit voidaan työstää repäisytiivisteeksi, jossa hitsi ja trimmausreuna muodostuvat samassa toimenpiteessä, ja muotin kunto vaikuttaa suoraan tulokseen: tasaisuuden menettänyt tai likaantunut suulake antaa epätasaisen paineen ja energian jakautumisen, mikä näkyy muuten hyvässä saumassa heikkona pisteenä. Työkalukyky mahdollistaa myös sen, että tehdas voi rakentaa uuden muodon sen sijaan, että se täyttäisi vain olemassa olevia muotteja – perustamukautettuja kapasiteettia ja rakenteita.
4. Vaihe 4: RF-hitsaus – kuinka sauma todellisuudessa muodostuu
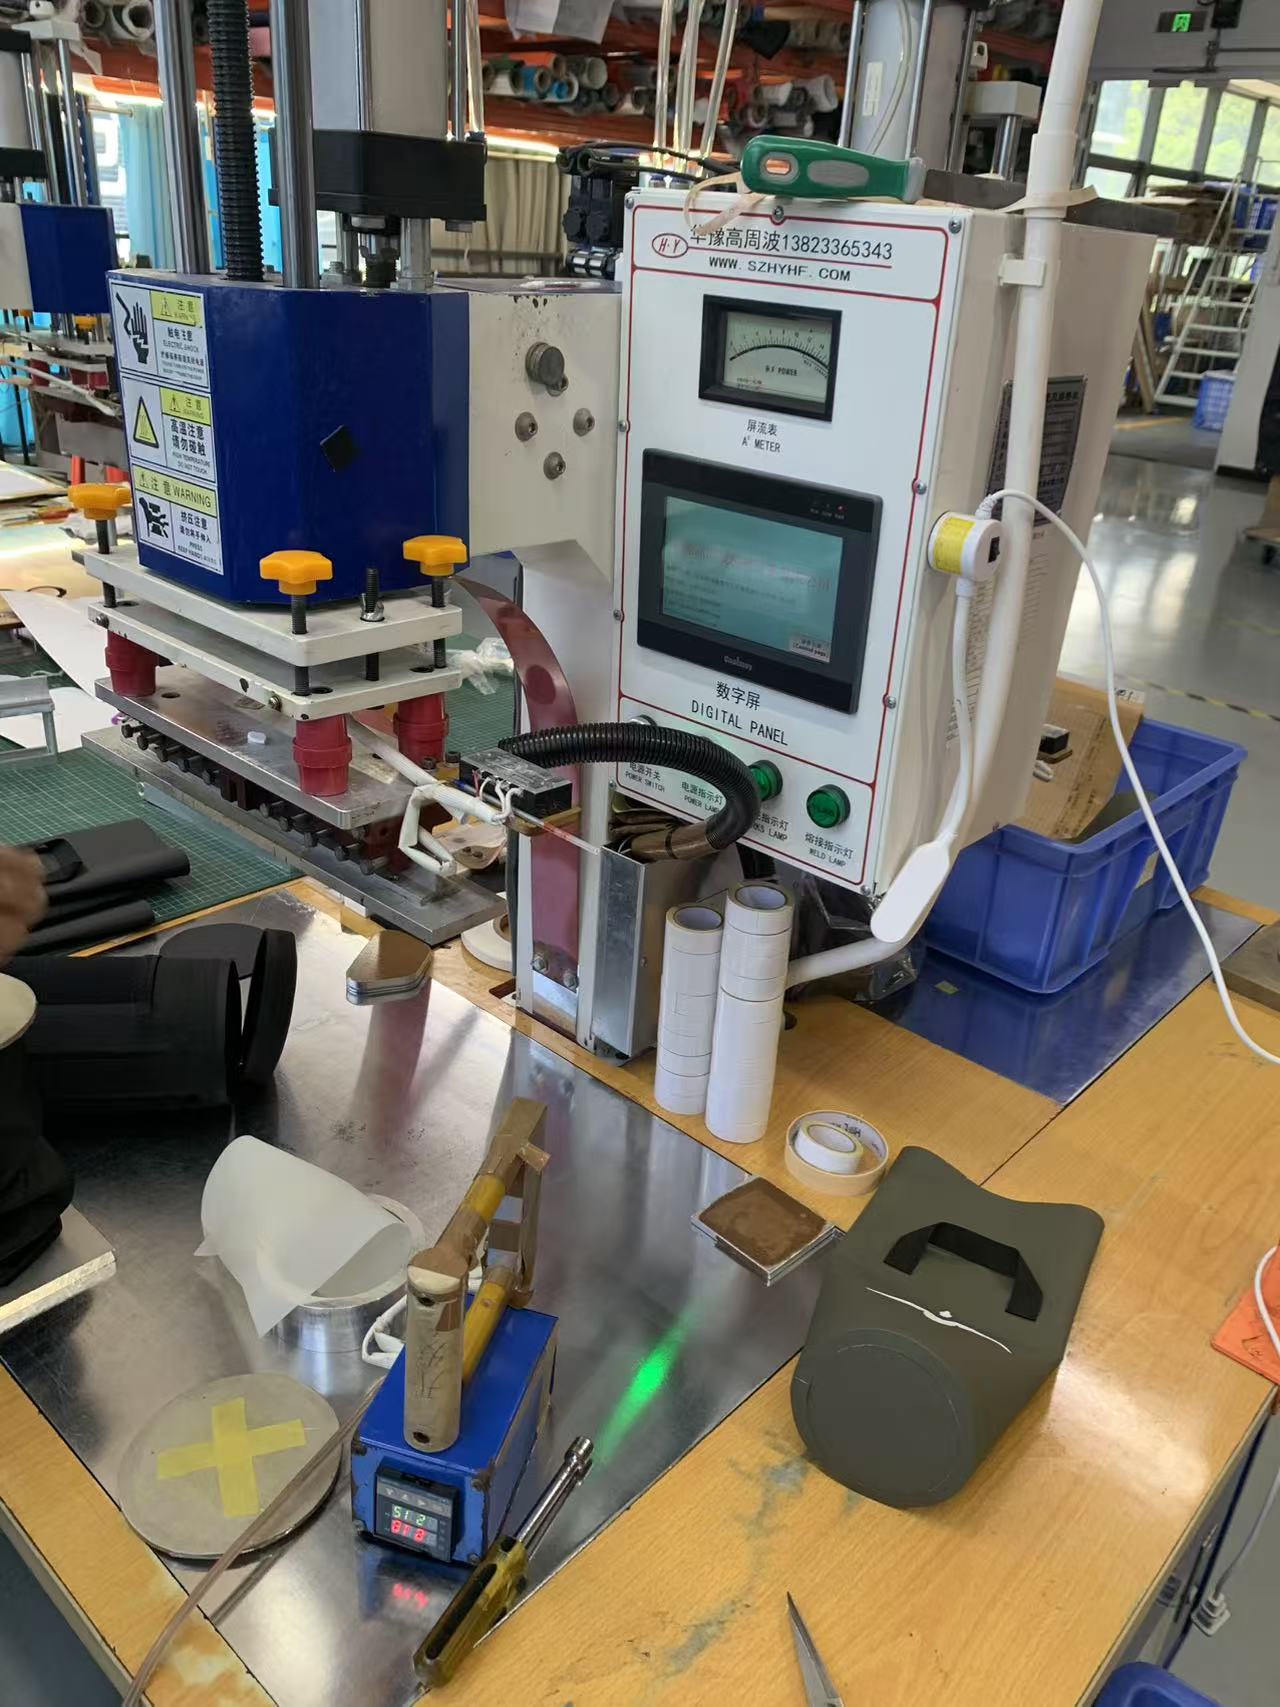
Tämä on prosessin ydin. Radiotaajuushitsaus – jota kutsutaan myös suurtaajuiseksi tai dielektriseksi hitsaukseksi – yhdistää kestomuovin käyttämällä sähkömagneettista kenttää ulkoisen lämmönlähteen sijaan. Sarjassa on neljä vaihetta:
- Ladataan.Paneelit sijoitetaan ylemmän muotin ja alemman levyn väliin siten, että muotti määrittää hitsin muodon.
- Paine.Puristusvoima saa kerrokset läheiseen kosketukseen – ilman sitä sula polymeeri ei voi sulautua yhdeksi massaksi.
- RF-aktivointi.Generaattori syöttää korkeataajuista energiaa 27,12 MHz:n elektrodien yli. Vaihtuva kenttä saa materiaalin polaariset molekyylit värähtelemään nopeasti ja sisäinen molekyylikitka synnyttää lämpöäsisällämateriaalia sen sijaan, että johtaisit sitä sisään pinnasta.
- Jäähdytys paineen alaisena.Virta pysähtyy, mutta puristaminen jatkuu sauman jähmettyessä. Liian aikainen paineen purkaminen on yksi yleisimmistä heikon hitsin syistä.
Koska lämpö on peräisin materiaalista, molemmat kerrokset saavuttavat sulamislämpötilan samanaikaisesti ja sitoutuvat yhdeksi jatkuvaksi massaksi ilman liimoja, liuottimia tai lankaa. Oikein toteutettu RF-hitsaus on tyypillisesti yhtä vahva kuin perusmateriaali – ja siksi sauma ei ole oikein rakennetun kuivapussin heikko kohta.
5. Miksi RF-hitsaus ja mitä se ei voi hitsata
RF-hitsaus toimii vain polaarisilla kestomuoveilla – materiaaleilla, joiden molekyylit reagoivat sähkömagneettiseen kenttään. Se sisältää PVC:n, PU:n ja TPU:n, TPU-päällysteiset kankaat, EVA:n ja tietyt PET- ja nailonlaadut. Polaarittomat polyolefiinit, kuten polyeteeni ja polypropeeni, absorboivat RF-energiaa huonosti, eikä niitä voida RF-hitsata ilman RF-reaktiivisia pinnoitteita tai sidekerroksia; he tarvitsevat sen sijaan kuumailma-, kuumakiila- tai impulssimenetelmiä.
Tämä materiaaliriippuvuus on spesifikaatiokysymys, ei trivia: se on yksi syy, miksi PVC ja TPU hallitsevat kuivapussikategoriaa. Näille materiaaleille RF tuottaa vahvemman sauman kuin kuumailma-, kuumakiila- tai impulssihitsaus, minkä vuoksi se on standardi ilmatiiviille ja nestetiiviille tuotteille kaikilla teollisuudenaloilla – kuorma-autojen suojista ja ilmatäytteistä lääketieteellisiin nestepusseihin, joissa hermeettinen tiiviste ei ole valinnainen.
6. Parametrit, jotka määräävät hitsin laadun
Hitsaus on neljän asetuksen tulos, jotka vahvistetaan kullekin materiaalille ja paksuudelle sen sijaan, että se olisi asetettu kerran ja unohdettu:
| Parametri | Mitä se hallitsee | Vikatila, jos se on väärä |
|---|---|---|
| RF teho | Sisäisen kuumenemisnopeus tiivistealueen poikki | Liian alhainen: epätäydellinen fuusio. Liian korkea: läpipalaminen, oheneminen |
| Viipymäaika | Kuinka kauan energiaa käytetään | Lyhyesti: kylmähitsaus. Pitkä: materiaalin hajoaminen |
| Paine | Kerrosten välisen kosketuksen läheisyys | Matala: tyhjiöt ja kanavat. Liiallinen: ulospuristuminen ja ohut, hauras sauma |
| Jäähdytysaika | Kiinteytyminen puristimen alla | Irrotettu aikaisin: sauma irtoaa ennen kuin se kiinnittyy |
Mittakaavan vertailukohtana ohuen PVC-kalvon tiivistäminen muutaman sekunnin hitsaus- ja jäähdytysajalla vetää muutaman sadan watin luokkaa tiivistealueelta – raskaammat suojapeitteet ja monikerroksiset laminaatit tarvitsevat huomattavasti enemmän. Useat materiaalimuuttujat muuttavat näitä asetuksia: PVC:n pehmittimen taso, kosteuspitoisuus, pigmentit ja täyteaineet, kankaan kudos ja kalvon paksuus muuttavat materiaalin energian imeytymistä. Tästä syystä värinmuutos tai uusi kangaserä ei ole automaattisesti neutraali prosessin kannalta, ja miksi hitsaukset hyväksytään uudelleen eikä oletetaan.
7. Vaihe 5: Jäähdytys, trimmaus ja loppukokoonpano
Hitsatut paneelit siirtyvät erilliselle jäähdytysvyöhykkeelle, jotta sidos kovettuu vääristymättä, sitten pussi leikataan välähdystä ja käännetään. Lopullinen kokoonpano sopii komponentteihin, jotka täydentävät tuotetta: rullasulkimet ja soljet, vetoketjut tarvittaessa, hihnat, kahvat, tyhjennysventtiilit ja läpinäkyvät ikkunapaneelit – jotka itse hitsataan runkoon osana samaa jatkuvaa ihoa. Kuormaa kantavat laitteistot kiinnitetään hitsattuihin vahvistuspaikkoihin, jolloin vedenpitävä kalvo pysyy lävistettynä.
8. Vaihe 6: Testaus ennen toimitusta
Hitsatussauma on varmennettu eikä oletettu. Ajon alkaessa näytehitsauksille vedetään irrotustestejä sen varmistamiseksi, että parametrisarja tuottaa täyden sulautumisen – vikatila itsessään on diagnostinen, koska rajapinnassa siististi kuoriutuva sauma osoittaa riittämättömän kiinnittymisen, kun taas pohjamateriaalin läpi repeytyvä sauma osoittaa, että hitsi on vahvempi kuin sitä ympäröivä kangas.
Valmiit pussit käyvät sitten läpi täydellisen veteen upotustestin IPX-luokituksen mukaisesti sekä laboratoriosarjan, joka kattaa yli 1 500 kahvojen ja ankkurien kuormitustestauksen, 3 000 suljetun vetoketjun sykliä vetoketjullisissa malleissa, veto- ja sidoslujuuden, suolasuihkeen, kitkankestävyyden, värien kestävyyden ja värierojen. Jokaisella erällä on kolmivaiheinen valvonta – IQC saapuvalle kankaalle ja laitteistolle, IPQC hitseille ja prosesseille linjassa, OQC AQL-näytteenotolla, erän upotustestaus ja allekirjoitetun kultanäytteen vertailu – SGS- tai QIMA-tarkastuksella saatavilla.laatustandardeja sovelletaan jokaisella tuotantokierroksella.
9. Miksi Welded Beats ommeltu ja teipattu
Ommeltu sauma työntää neulan vedenpitävän kerroksen läpi tuhansia kertoja ja peittää sitten reiät teipillä. Teippi kohoaa taipumalla, ikääntymällä, lämmöllä ja hankauksella, ja kun se tapahtuu, jokainen neulanreikä on sisääntulokohta. Hitsatussa saumassa ei ole peitettävää reikää – pinnoitetut kerrokset sulatetaan yhdeksi materiaaliksi. Tämä on ratkaiseva ero jokaiselle laukulle, jonka on selviydyttävä upottamisesta kevyen sateen sijaan, ja siksi hitsattu rakenne on aitojen vedenpitävien tuotteiden perusta riippumatta siitä, kuinka hyvä kasvokangas on.
10. Tämän prosessin perusteella rakennetut tuotteet
Mallit, jotka on tuotettu samalla hitsausprosessilla, järjestettynä tyypin eikä prioriteetin mukaan:
| Kuva | Malli | Kapasiteetti | Materiaali | Luokitus | Tuotesivu |
|---|---|---|---|---|---|
|
SL-D002 kuivapussi | 5-63L | 0,5 mm 500D PVC | IPX7 | Näytä |

|
SL-E102 reppukuivalaukku | 15/20L | 500D PVC, kaksoistiiviste | IPX7 | Näytä |
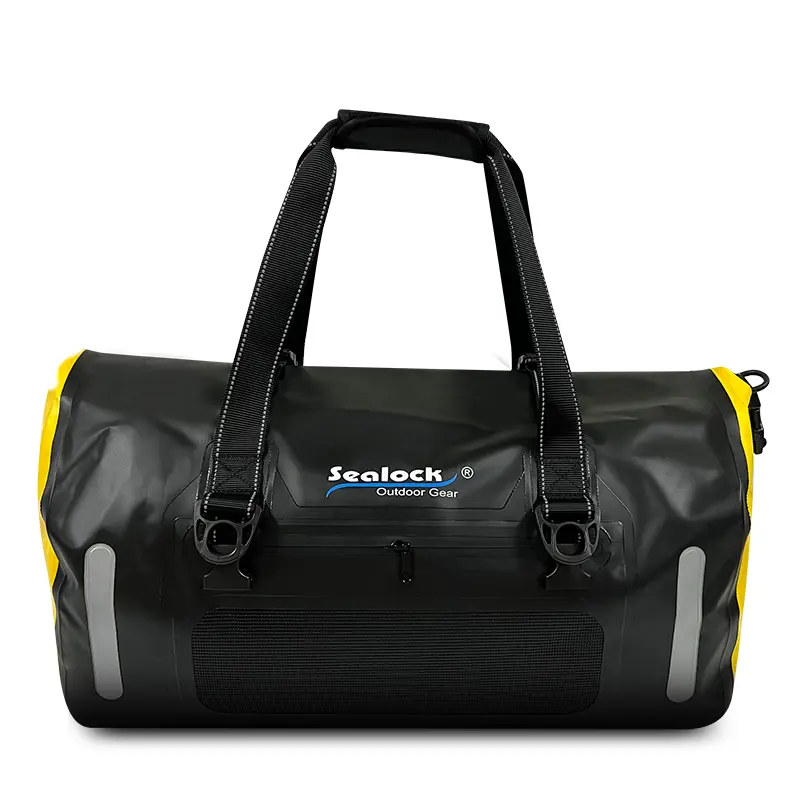
|
SL-K099 Duffel | 40/60L | 840D TPU | IPX7 | Näytä |
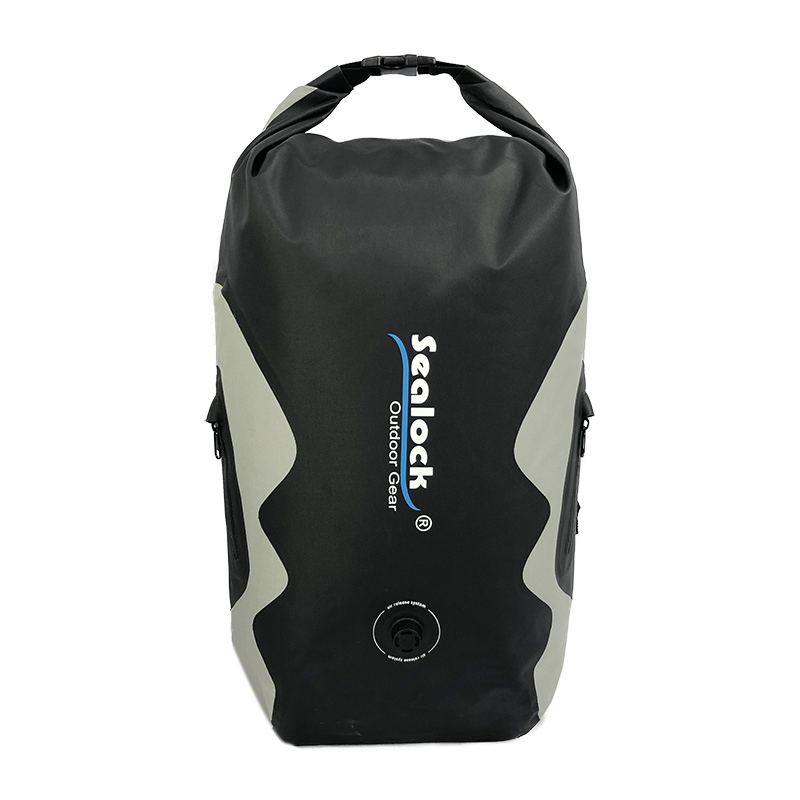
|
SL-E070 kuivareppu | 25L | 420D TPU | IPX8 | Näytä |
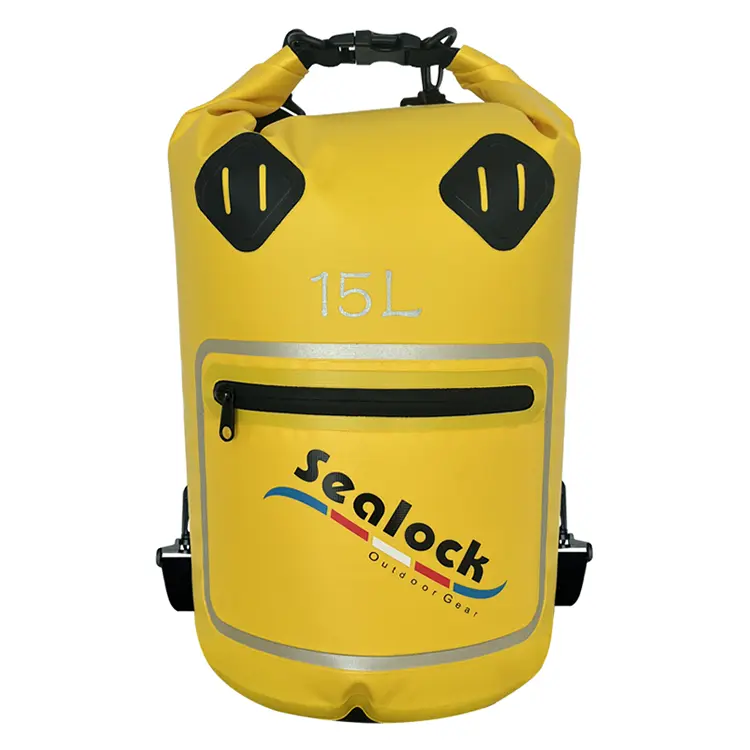
|
SL-D693 ikkunakuivapussi | 15/20L | 500D PVC + PVC kalvo | IPX7 | Näytä |
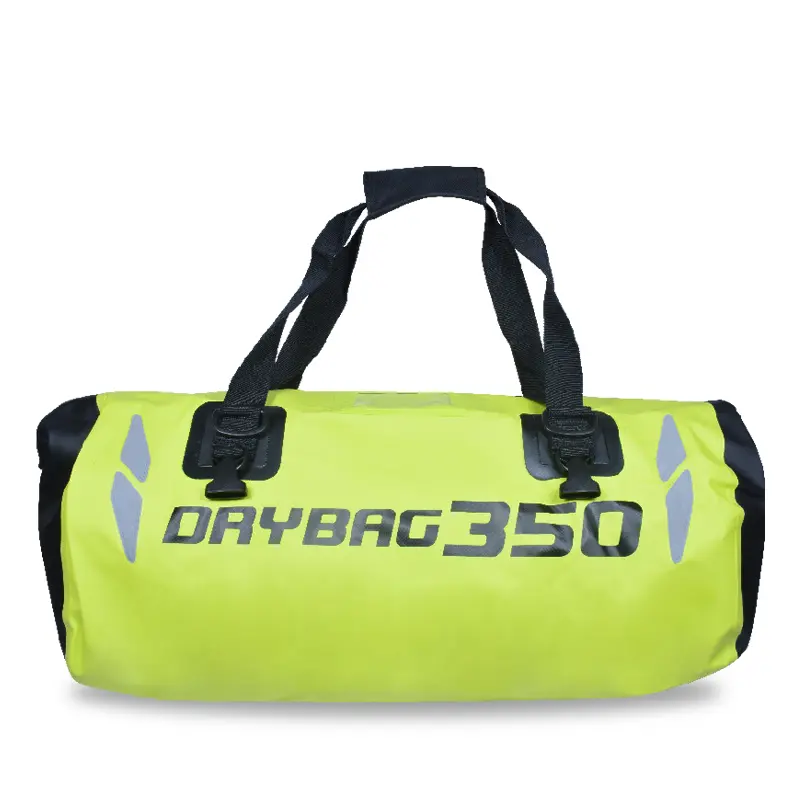
|
SL-C619 moottoripyörälaukku | 35/50L | 500D PVC | IPX6 | Näytä |
Täysi valikoimat ovat allakuivat pussit, kuivat reput, jaduffelit. Peruskehitystä luonnoksesta, näytteestä tai kohdespesifikaatiosta tuetaan – uudet geometriat tarkoittavat uutta työkalua, joka on pikemminkin osa standardikehityspolkua kuin este. MOQ 300 kpl, näytteet 7-15 päivässä, irtotavarana 30-45 päivässä, Dongguanista Kiinasta tai Ho Chi Minh Citystä Vietnamista.
11. FAQ
K: Miksi polyeteeni- tai polypropeenipussiani ei voi RF-hitsata?
V: Koska nämä polymeerit ovat ei-polaarisia – niiden molekyylit tuskin reagoivat sähkömagneettiseen kenttään, joten sisäistä lämpöä ei synny juuri lainkaan. Ne tarvitsevat RF-reaktiivisia pinnoitteita tai sidekerroksia tai jotain muuta menetelmää, kuten kuumailma- tai impulssihitsausta. Tämä on keskeinen syy siihen, että PVC ja TPU hallitsevat hitsattuja vedenpitäviä pusseja.
K: Kuinka vahva on hitsisauma verrattuna itse kankaaseen?
V: Oikein hitsattu sauma on tyypillisesti yhtä vahva kuin perusmateriaali tai vahvempi. Kuorintatestissä hyvä hitsi repeytyy pohjakankaan läpi sen sijaan, että se erottuisi rajapinnasta – jos sauma irtoaa siististi, parametrit olivat väärät.
K: Vaihdoimme väriä ja hitsit alkoivat epäonnistua – miksi niin tapahtuisi?
V: Pigmentit ja täyteaineet muuttavat tapaa, jolla materiaali imee RF-energiaa, samoin kuin pehmittimen taso, kosteuspitoisuus ja paksuus. Uusi väri- tai kangaserä voi vaatia erilaisen teho-, viipymä- tai paineasetuksen. Hitsaukset tulee pätevöidä uudelleen kuorintatesteillä ajon alussa, eikä niitä saa siirtää sillä oletuksella, että "sama materiaali" tarkoittaa "samoja asetuksia".
K: Onko teipattu sauma koskaan hyväksyttävää vedenpitävässä pussissa?
V: Kevyellä sateella se voi toimia, mutta ei upotuksessa. Ompelu lävistää vedenpitävän kerroksen tuhansia kertoja ja reikiä peittävä teippi kohoaa taipuessa, lämmössä ja ikääntyessä. Jos eritelmässä lukee upotettava, se on hitsattava.
K: Miksi mukautettu pussin muoto lisää kustannuksia ja läpimenoaikaa?
V: Jokainen geometria tarvitsee oman koneistetun muotin, joka on kertaluonteinen työkalukustannus ja läpimenoaika, ennen kuin näytteenotto voidaan aloittaa. Tämä on sama syy, miksi uuden muodon vähimmäisarvo on suurempi kuin olemassa olevan mallin värinmuutoksen.
K: Voidaanko eri materiaaleja hitsata toisiinsa?
V: Yhteensopivia napamateriaaleja voivat olla - läpinäkyvä PVC-kalvo-ikkuna, joka on hitsattu PVC-peiterunkoon, on rutiiniesimerkki. Erilaisten polymeerien tai polaaristen polymeerien sekoittaminen ei-polaariseen materiaaliin on tapa, jossa sidokset epäonnistuvat, joten materiaalipari vahvistetaan näytteenottovaiheessa.
Pyydä prosessin esittelyä tai näytteitä
Jos haluat videokuvauksen hitsauslinjasta, hitsaustestitiedot, näytteet tai täydellisen OEM/ODM-ehdotuksen,lähetä tiedustelu. Sealock vastaa hankintakyselyihin 24 tunnin sisällä.